同一个旋钮,转出刻度、弹簧和虚拟止挡
用电机主动制造阻力,让旋钮在软件切换后拥有不同的手感:平滑转动、分档卡点、回弹或虚拟边界。采用SmartKnob View原版公开文件,是进阶电子制作项目;需要精密贴片焊接与固件调试,不能宣传成周末即插即用成品。
alan000
先确认目标是制作一个可切换手感的旋钮。观看[原作者实物演示YouTube](https://www.youtube.com/watch?v=ip641WmY4pA),对照演示中的旋钮手感变化与成品形态。准备细间距贴片焊接、检查底部焊盘和返工所需的工具与经验。\
**检查**:确认你要复现的是触觉旋钮,并能进行贴片焊接和机械校准。

分别保存 Base v0.5 主板、Screen v0.2 显示板和机械文件 v185,后续采购、焊接与装配都以这三个版本为准。不要把仓库 master 自动生成的文件与上述组合混用;v185 的 dummy tag 不是配套固件标识。旧 v145 爆炸图仅用于理解零件相对位置。\
**检查**:三份文件的版本号已记录,机械加工文件标为 v185。

按 Base v0.5 BOM 清点电子器件和六种打印件;检查互斥器件时,若装 U6 稳压器,U9 位置留空。按单台数量分装紧固件:H1–H3 为 3 颗 M1.6×10 沉头或 M1.6×9 盘头/圆头;H4–H7 为 4 颗 M2×5 盘头/圆头及 4 颗 M2 六角螺母;H8/H9 仅定位,不装螺丝。Z6–Z8 的 3 颗 M1.6×3 转子螺丝另放一袋。供应商的 50 颗起订是最小包装量,需与每台用量分开核算。\
**检查**:U6/U9 未同时采购作安装;各规格数量和六种打印件均清点完成。

下单前将主板和显示板厚度都设为 1.2 mm;主板使用白色阻焊以反射灯环光。主板钢网对应顶层,显示板底层是元件面。0.6 mm 是 LCD 粘贴用 VHB 胶带厚度,不是 PCB 厚度。\
**检查**:两块板的下单厚度均为 1.2 mm,钢网层与板面方向对应,未把 VHB 厚度填入 PCB 参数。

先焊小型元件,再装连接器;用 iBOM 按位号逐项核对,不凭渲染图猜元件值。特别检查 TMC6300 底部焊盘和周边引脚是否桥连、LED 极性、稳压器引脚方向及 USB 接头焊点。上电前用万用表检查 5V 与 GND 之间没有短路。\
**检查**:位号均与 iBOM 对应,极性正确,TMC6300 周边无可见桥连,5V-GND 未短接。
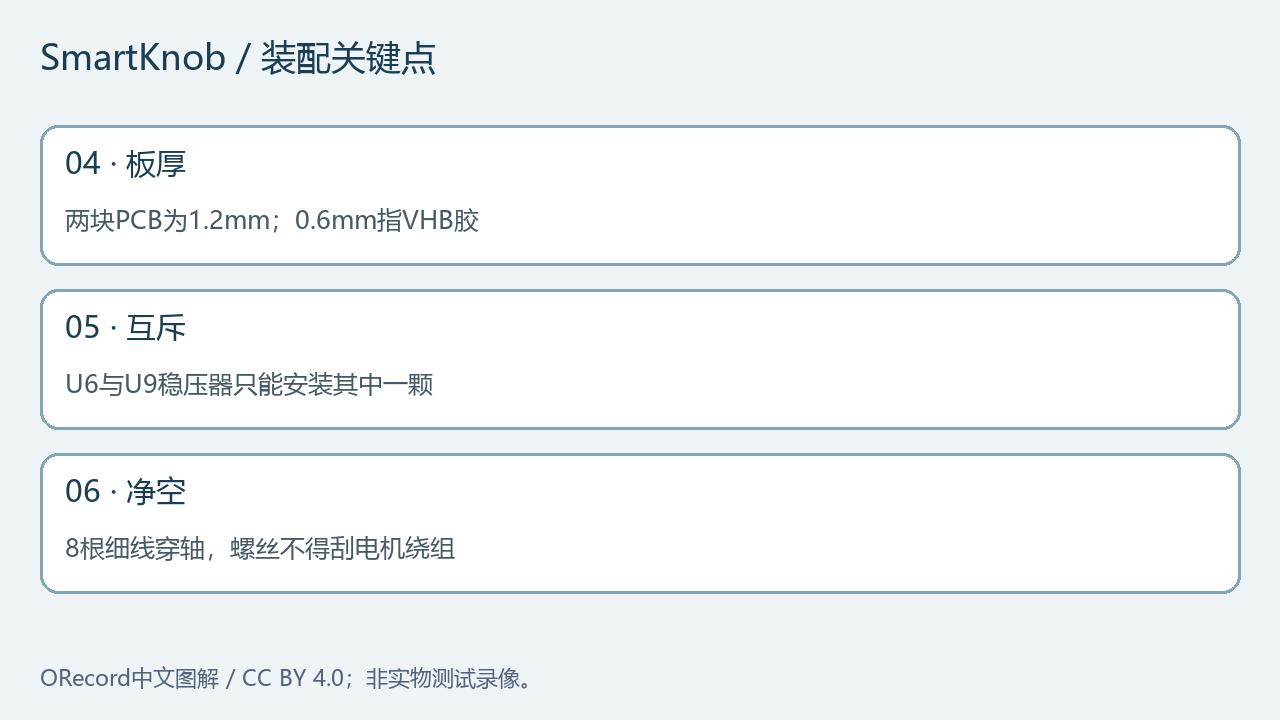
将 8 根 30 AWG 细线穿过电机中空轴,按原电路连接显示板;让焊点保持低矮并做好绝缘,线束不能擦碰转子。Z6–Z8 使用 3 颗 M1.6×3 短螺丝固定转子;过长螺丝可能刮伤电机绕组。\
**检查**:线束穿轴且绝缘,转子转动路径不接触导线,三颗转子螺丝为 M1.6×3。

先不粘玻璃,依次干装底座、间隔件、屏幕平台和旋钮,用对应孔位的螺丝固定。H1–H3 使用三颗 M1.6×10 沉头或 M1.6×9 盘头/圆头;H4–H7 使用四颗 M2×5 螺丝及四颗 M2 螺母;不要将电机固定螺丝与转子 M1.6×3 短螺丝混用。无电时手动转动旋钮,确认不卡滞;机械顺滑后再装直径 39.5 mm、厚 1 mm 的玻璃。若卡滞,先检查打印尺寸、公差和线束,不能用提高电流来掩盖摩擦。\
参考:[v0.5 原理图的安装孔备注](https://github.com/scottbez1/smartknob/blob/340eed9/electronics/view_base/view_base.kicad_sch)。\
**检查**:外壳可装合,未通电旋钮能顺滑转动,玻璃尺寸匹配。

在 PlatformIO 中选择项目的 `view` 环境,编译并烧写对应固件。首次通电时保持 USB/电源可快速断开,按项目指南完成电机、磁编码器和按压检测校准。出现持续抖动、异响或发热时立即断电,检查机械摩擦、接线和校准状态后再继续。\
**检查**:固件编译/烧写完成,校准流程无持续异常,旋钮无异常振动、噪声或发热。

在低力矩设置下,依次切换无刻度旋转、分档卡点和虚拟止挡,再测试按压反馈。每次只改变一个模式并转动旋钮,比较手指感受到的阻力和边界变化。\
**检查**:各模式切换后手感有对应变化,旋钮在设定边界处出现可辨别的阻力。

用 USB 数据线连接电脑,打开项目提供的 Web Serial 演示页面,在浏览器串口选择窗口中选择该设备对应的串口并连接。将 PCB 版本、固件提交、校准结果和返工情况记入制作记录;网页演示连接后可观察旋钮输入与手感模式交互。\
**检查**:页面完成串口连接并能接收旋钮交互;记录中包含板卡、固件和校准版本。
