一机多工具的创造力
华盛顿大学Machine Agency与CHI 2020研究项目:自动换工具、CoreXY运动和可更换床板,让绘图、3D打印与轻量实验自动化共享一台开放平台。按V2.2.2整理原版采购清单、装配图与第三方实物制作证据。
alan000
ACM CHI 2020
### 备料、版本和路线
本页整理V2.2.2基础平台,电控采用Duet3 Mini+3HC。先保存BOM、源码提交与PDF版本。整套紧固件、线束、运动套件和散件明细不能重复下单;打印件另按官方清单制造。工具头、停车座及工具专属电路须另按所选工具BOM准备。
以下为原版图页,保留图内英文、零件号与箭头。完整操作还需逐页查看本章PDF,展示图不是省略中间步骤的许可。图片:Joshua Vasquez / Machine Agency,CC BY 4.0;中文说明为整理改编,本站未实机验证。
[打开本章完整原版装配图PDF](https://github.com/machineagency/jubilee/blob/master/frame/assembly_instructions/vitamin_reference_sheet.pdf)

### 打印件与热熔嵌件
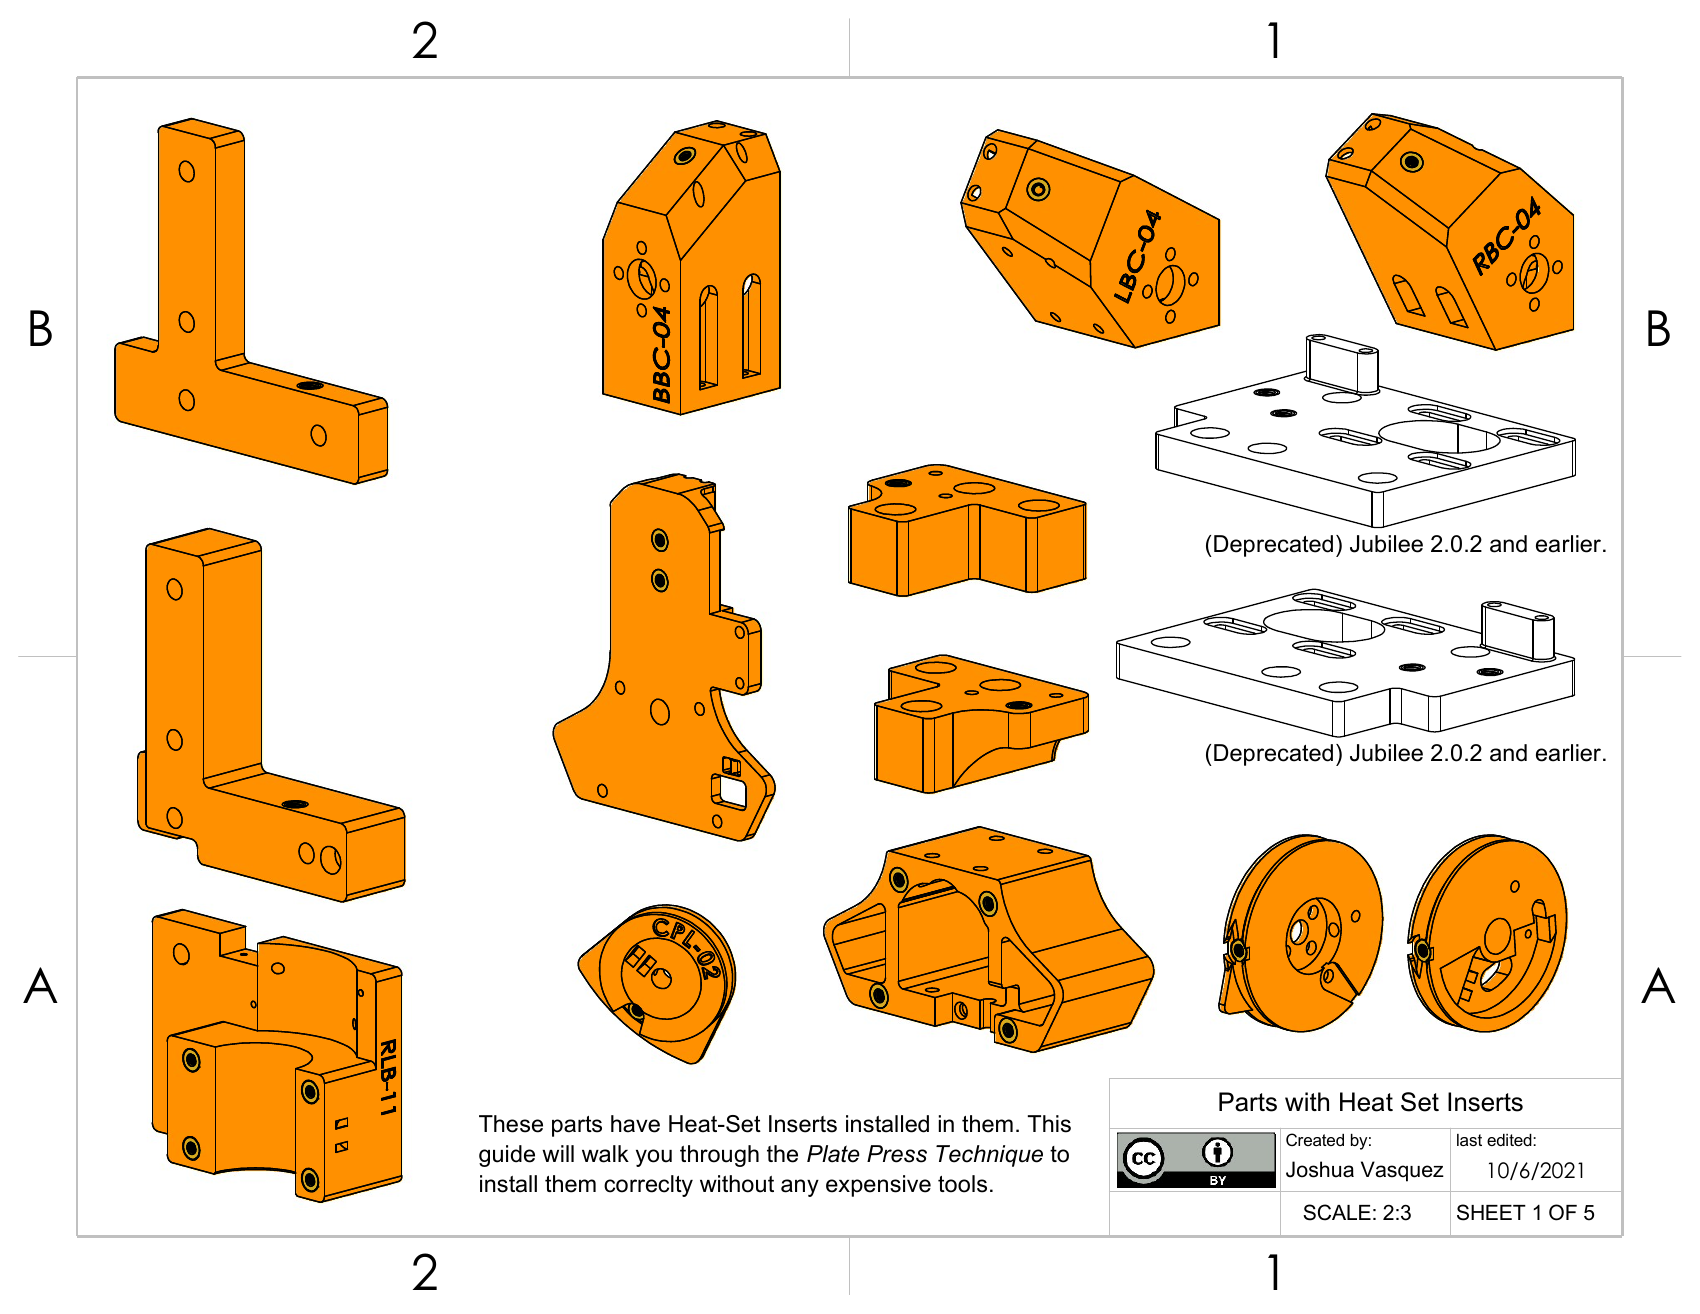
按官方清单打印,默认PLA、0.4mm喷嘴、0.2mm层高、6壁、20%填充、外壁先打;关闭Detect Thin Walls。双滑轮角座与floating half pulley需要支撑。脚垫可2壁。翘曲件不可用;浮动滑轮不使用磨砂/复合耗材。按原图逐孔装嵌件,先试装再压入。
以下为原版图页,保留图内英文、零件号与箭头。完整操作还需逐页查看本章PDF,展示图不是省略中间步骤的许可。图片:Joshua Vasquez / Machine Agency,CC BY 4.0;中文说明为整理改编,本站未实机验证。
[打开本章完整原版装配图PDF](https://github.com/machineagency/jubilee/blob/master/frame/assembly_instructions/parts_with_inserts.pdf)
### 内角码准备
准备56个2020内角码与112个M4×4杯端紧定螺钉。按一页原图预装,两侧端部不能阻挡滑入型材。阳极氧化型材的接地与电气连续性按原电气要求验证,不能仅以机械接触假定可靠。
以下为原版图页,保留图内英文、零件号与箭头。完整操作还需逐页查看本章PDF,展示图不是省略中间步骤的许可。图片:Joshua Vasquez / Machine Agency,CC BY 4.0;中文说明为整理改编,本站未实机验证。
[打开本章完整原版装配图PDF](https://github.com/machineagency/jubilee/blob/master/frame/assembly_instructions/frame/inside_corner_bracket_prep.pdf)

### 外框搭建与校方
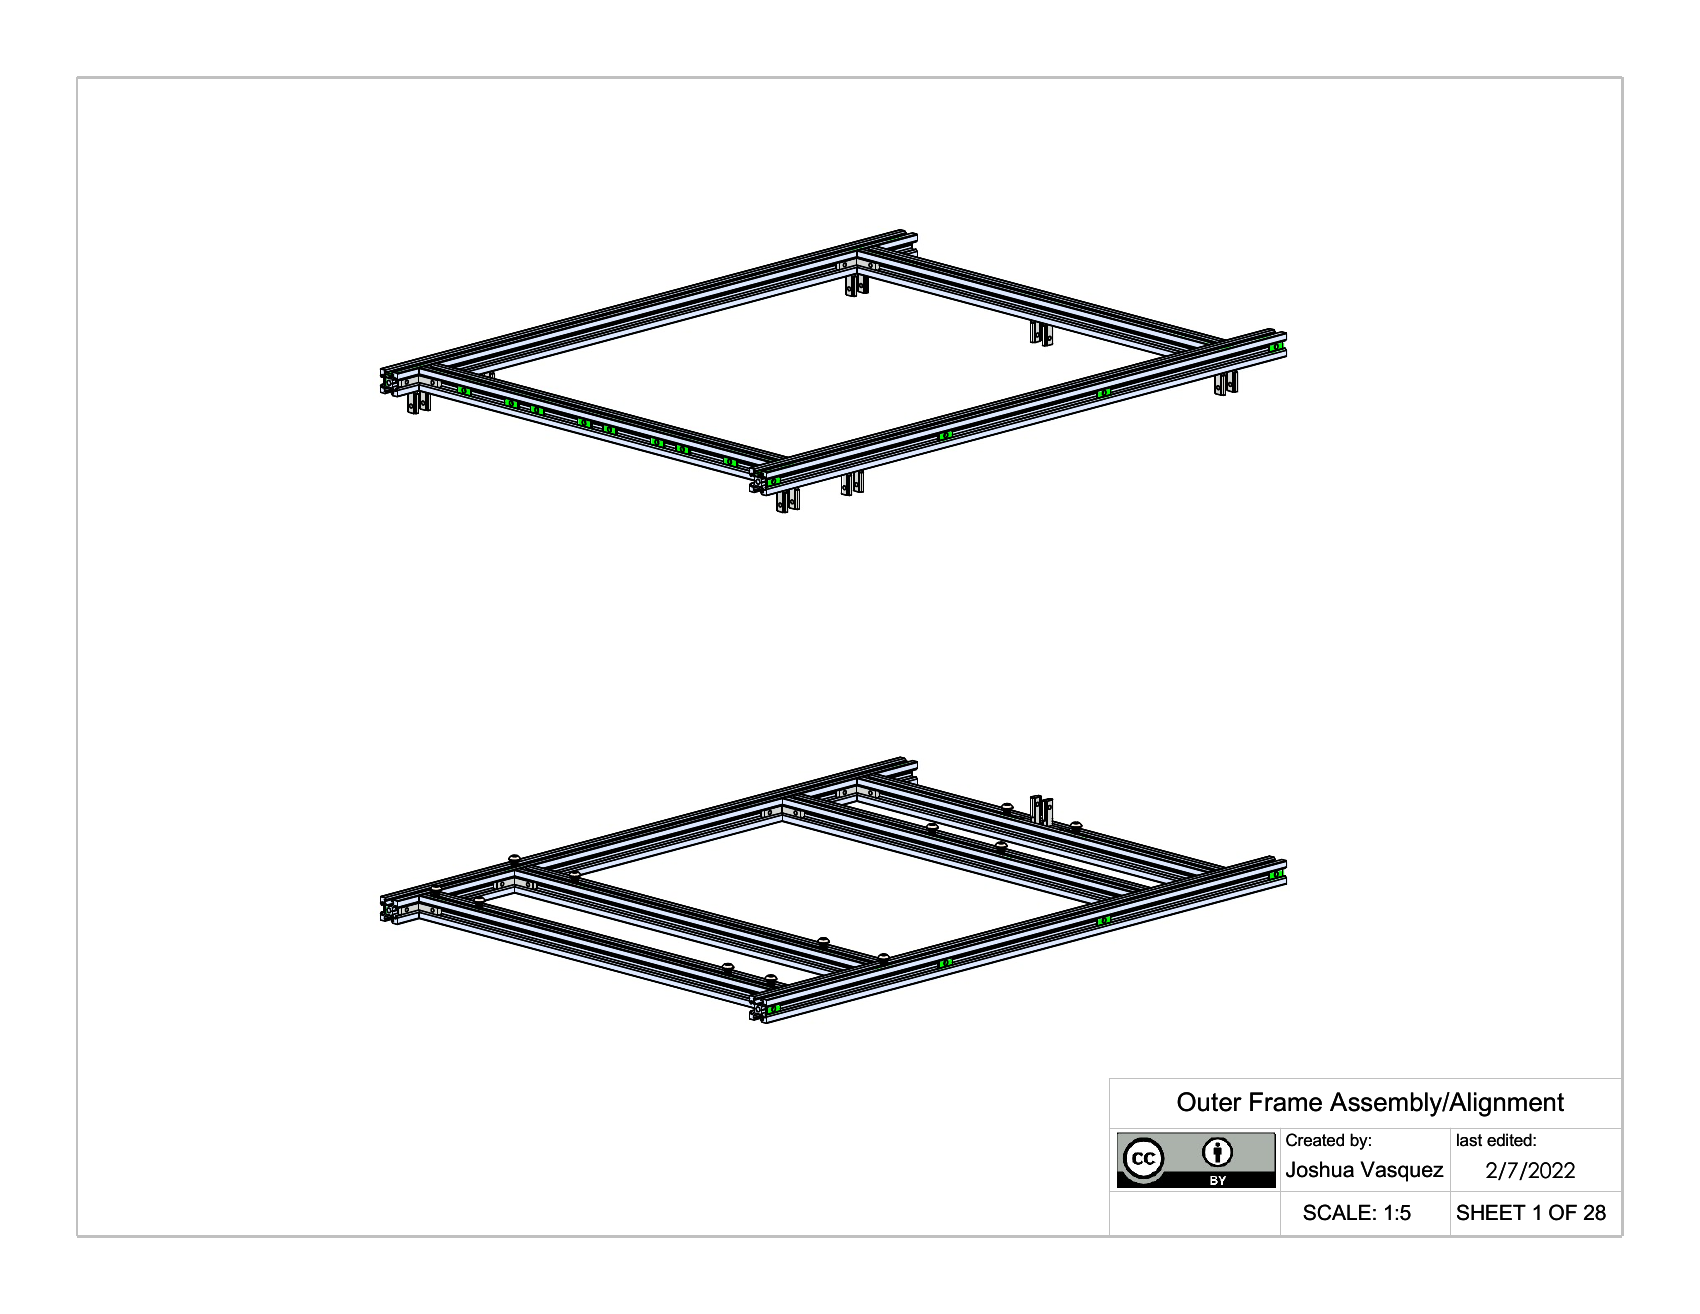
依原28页图安装型材、角码和T形螺母。先松装、对齐端面并校方,再按顺序锁紧。严格区分74/409/430/604mm型材和方向;量两条对角线及局部垂直度,异常回退重调,不能靠导轨强拉框架。
以下为原版图页,保留图内英文、零件号与箭头。完整操作还需逐页查看本章PDF,展示图不是省略中间步骤的许可。图片:Joshua Vasquez / Machine Agency,CC BY 4.0;中文说明为整理改编,本站未实机验证。
[打开本章完整原版装配图PDF](https://github.com/machineagency/jubilee/blob/master/frame/assembly_instructions/frame/outer_frame_assembly_and_alignment.pdf)
### 铝电机板与驱动轮
采用本版铝电机板,不混入已弃用的打印电机板。按021图装电机、加强板、惰轮、垫片及轴肩螺钉;轴肩尺寸必须对应。逐个确认惰轮可自由旋转、紧固不夹死。
以下为原版图页,保留图内英文、零件号与箭头。完整操作还需逐页查看本章PDF,展示图不是省略中间步骤的许可。图片:Joshua Vasquez / Machine Agency,CC BY 4.0;中文说明为整理改编,本站未实机验证。
[打开本章完整原版装配图PDF](https://github.com/machineagency/jubilee/blob/master/frame/assembly_instructions/frame/021_aluminum_motor_plate_assembly.pdf)

### 双滑轮角板
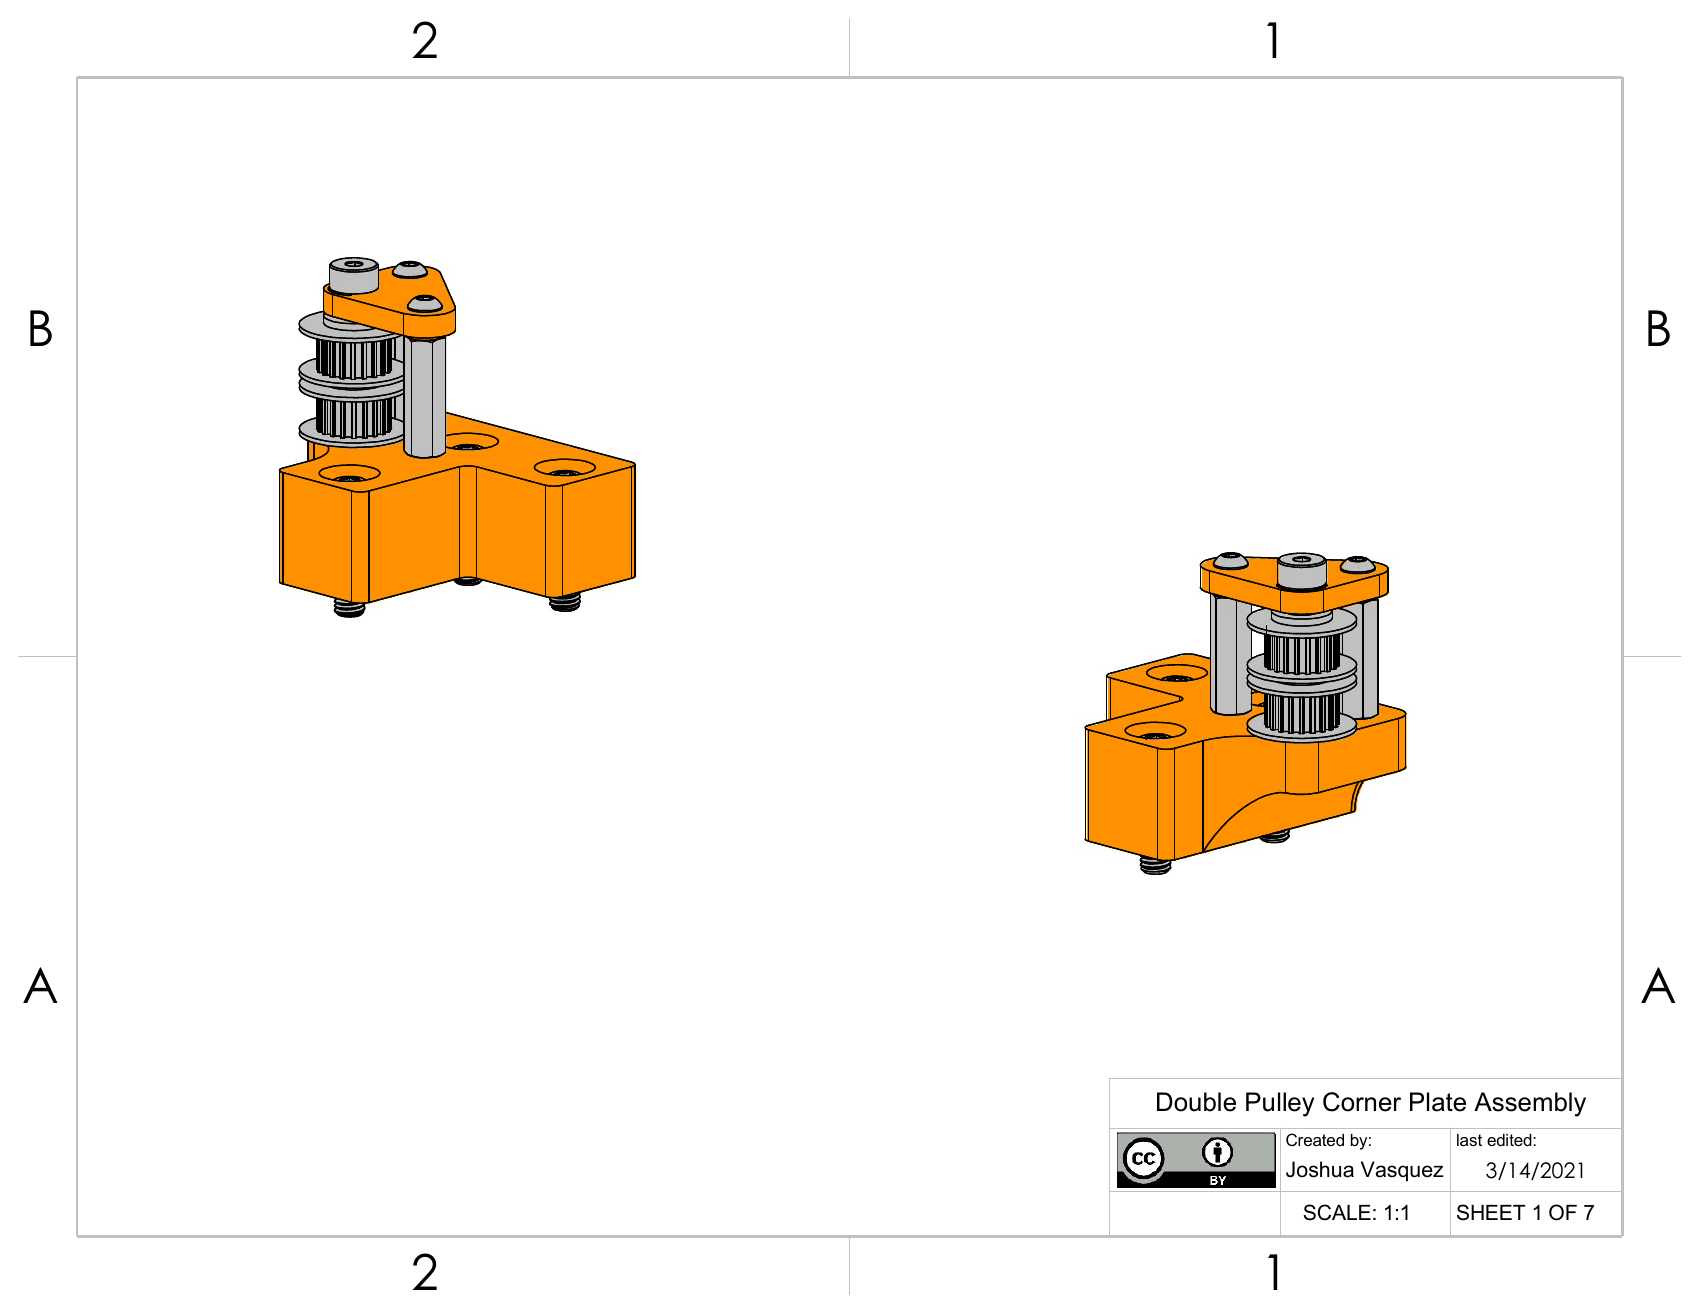
基础路线按打印双滑轮角座图装配;031铝角板属于升级分支,不能两者同时加入。注意左右镜像和垫片次序,装后检查两条皮带平面互不擦碰。
以下为原版图页,保留图内英文、零件号与箭头。完整操作还需逐页查看本章PDF,展示图不是省略中间步骤的许可。图片:Joshua Vasquez / Machine Agency,CC BY 4.0;中文说明为整理改编,本站未实机验证。
[打开本章完整原版装配图PDF](https://github.com/machineagency/jubilee/blob/master/frame/assembly_instructions/frame/double_pulley_corner_plate_assembly.pdf)
### 铝横梁与X滑台
采用041铝横梁图,与旧碳纤维横梁分支分开。按图装加强板、导轨与滑轮,保持滑块在轨道上,避免滚珠散落;紧固后手动全程检查平滑度。
以下为原版图页,保留图内英文、零件号与箭头。完整操作还需逐页查看本章PDF,展示图不是省略中间步骤的许可。图片:Joshua Vasquez / Machine Agency,CC BY 4.0;中文说明为整理改编,本站未实机验证。
[打开本章完整原版装配图PDF](https://github.com/machineagency/jubilee/blob/master/frame/assembly_instructions/frame/041_aluminum_crossbar_assembly_instructions.pdf)

### 远端弹性锁REL
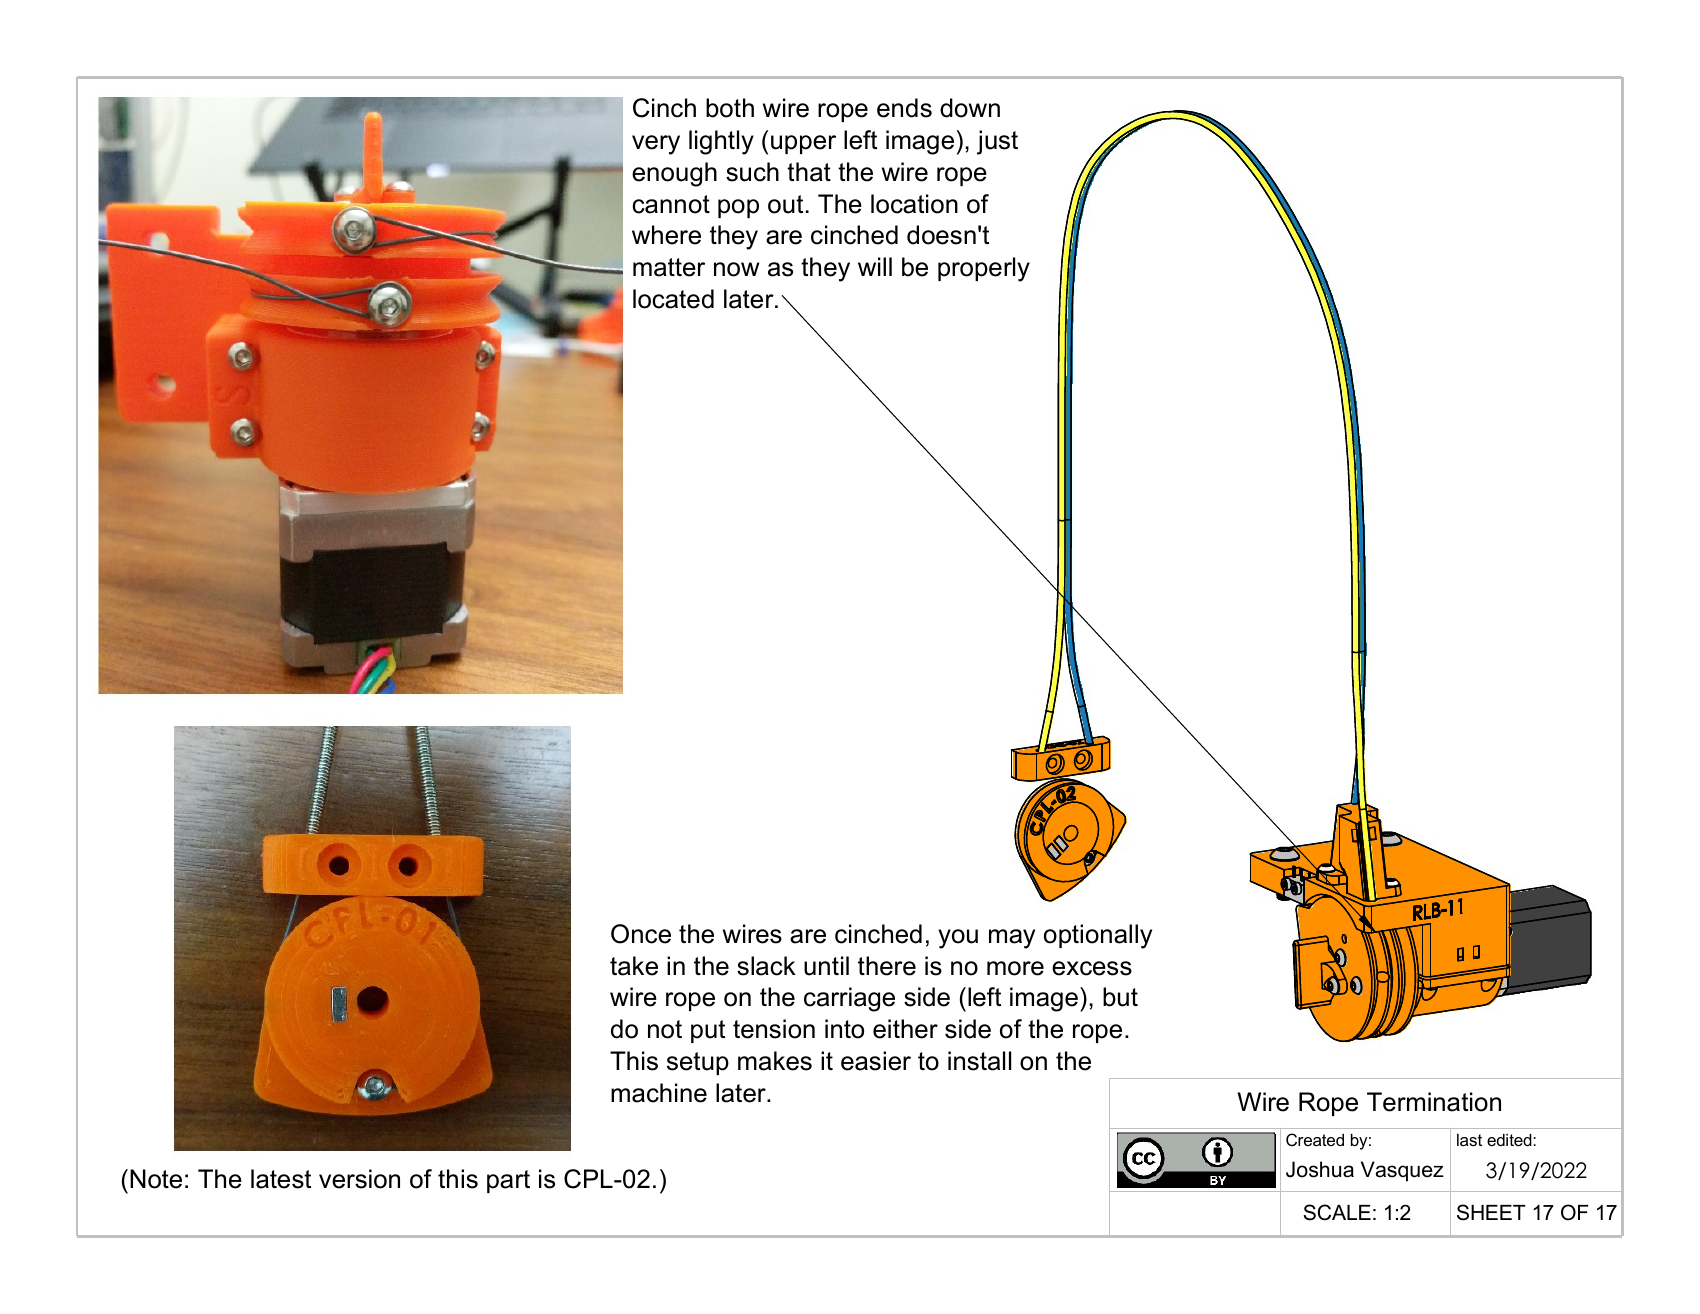
按17页图安装底座、减速电机、卷轮、弹簧、导管和钢丝绳。使用BOM所选LDO对应打印件;旧StepperOnline底座不能混装。逐图对照绳路、限位和弹簧方向,先手动确认动作不咬绳,再接线测试。
以下为原版图页,保留图内英文、零件号与箭头。完整操作还需逐页查看本章PDF,展示图不是省略中间步骤的许可。图片:Joshua Vasquez / Machine Agency,CC BY 4.0;中文说明为整理改编,本站未实机验证。
[打开本章完整原版装配图PDF](https://github.com/machineagency/jubilee/blob/master/frame/assembly_instructions/toolchanger_mechanism/toolchanger_lock_assembly_instructions.pdf)
### 工具交换滑台
按7页原图装耦合板、定位销、扭锁和滑台板。原文件名含draft,应与当前CAD核对;定位销压装借助官方夹具,不能用冲击硬敲。锁定后工具接口应稳定、解锁应顺畅。
以下为原版图页,保留图内英文、零件号与箭头。完整操作还需逐页查看本章PDF,展示图不是省略中间步骤的许可。图片:Joshua Vasquez / Machine Agency,CC BY 4.0;中文说明为整理改编,本站未实机验证。
[打开本章完整原版装配图PDF](https://github.com/machineagency/jubilee/blob/master/frame/assembly_instructions/toolchanger_mechanism/toolchanger_carriage_assembly_instructions_draft.pdf)

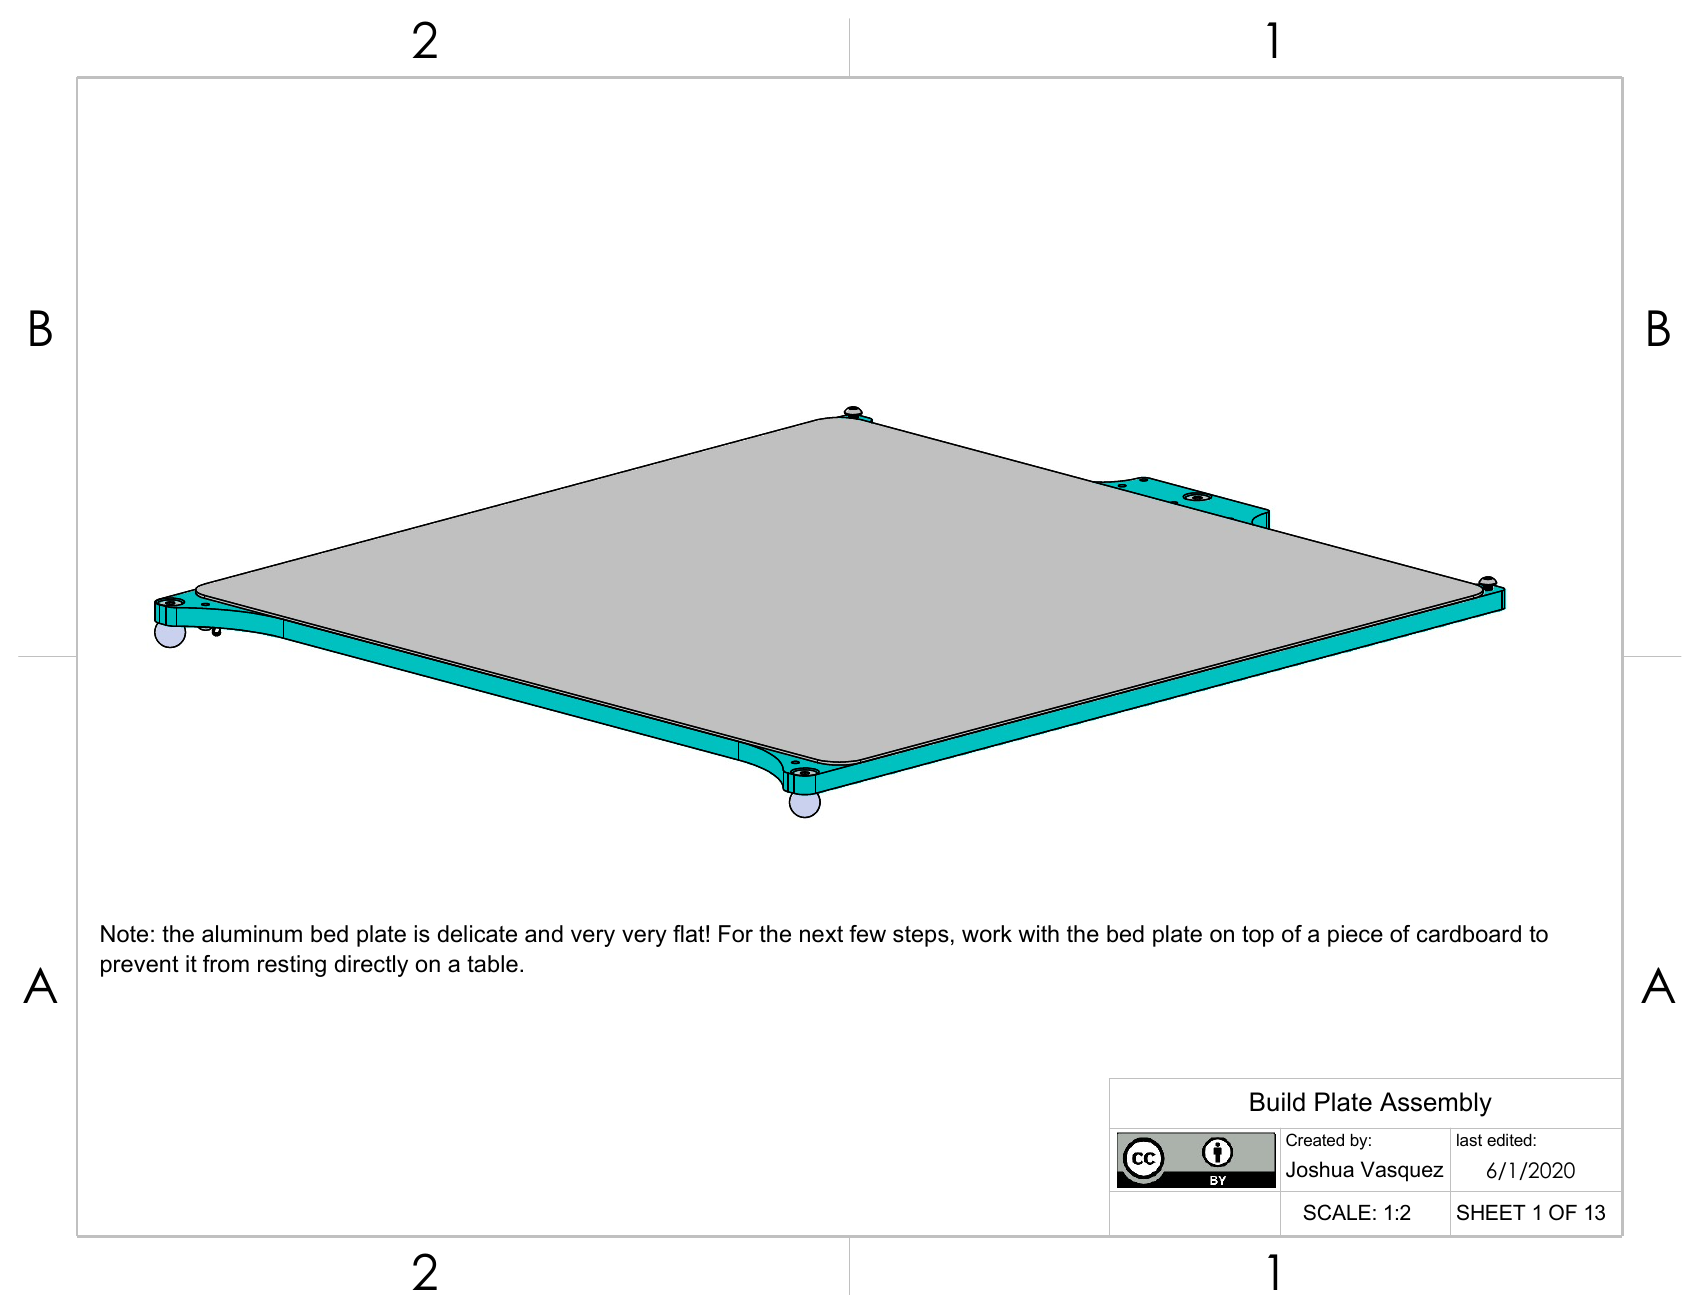
### 磁性床板与运动耦合
在平整柔软衬垫上保护精密铝板,依13页图安装床板、磁性面、球头与弹簧。加热垫和热保护按同电压版本匹配;本章仅机械安装,电气连接留待断电检查步骤。
以下为原版图页,保留图内英文、零件号与箭头。完整操作还需逐页查看本章PDF,展示图不是省略中间步骤的许可。图片:Joshua Vasquez / Machine Agency,CC BY 4.0;中文说明为整理改编,本站未实机验证。
[打开本章完整原版装配图PDF](https://github.com/machineagency/jubilee/blob/master/frame/assembly_instructions/frame/build_plate_assembly.pdf)
### CoreXY上框与皮带
按18页图装上框、横梁与滑台,再按图走两条皮带。不能跨层、扭带或让齿面与错误轮面接触;全行程手推确认不干涉,原图给两根皮带先切约2200mm、定位后约2155mm;滑台居中、XY电机螺丝松到可滑动时,用频率读数调前侧皮带跨度约61Hz,另一条相差不超过1Hz,再锁紧8枚XY电机螺丝。此频率只适用于原图规定的位置和结构。
以下为原版图页,保留图内英文、零件号与箭头。完整操作还需逐页查看本章PDF,展示图不是省略中间步骤的许可。图片:Joshua Vasquez / Machine Agency,CC BY 4.0;中文说明为整理改编,本站未实机验证。
[打开本章完整原版装配图PDF](https://github.com/machineagency/jubilee/blob/master/frame/assembly_instructions/frame/corexy_frame_assembly_instructions.pdf)

### 下框与三个Z轴
先按下框10页图,再按Z轴23页图装三个电机、推力轴承、联轴器、T8×4丝杠、匹配螺母与床板升降件。依图保持导轨平行,逐一手动检查运动,不把三根Z丝杠位置互换后仍沿用旧配置。
以下为原版图页,保留图内英文、零件号与箭头。完整操作还需逐页查看本章PDF,展示图不是省略中间步骤的许可。图片:Joshua Vasquez / Machine Agency,CC BY 4.0;中文说明为整理改编,本站未实机验证。
[打开本章完整原版装配图PDF](https://github.com/machineagency/jubilee/blob/master/frame/assembly_instructions/frame/z_axis_assembly.pdf)
[先看完整下框10页图](https://github.com/machineagency/jubilee/blob/master/frame/assembly_instructions/frame/lower_frame_assembly.pdf)

### Duet3 Mini电控与完整配线
严格对照本版Duet3 Mini+3HC图,不套用Duet2或Duet3 6HC针脚。市电加热涉及触电及火灾风险,由合格人员完成电源电压选择、保护接地、熔断/热保护、绝缘与应力释放检查后再通电。不得把120V原入口方案直接插到220V。保留急停/断电可达位置。
以下为原版图页,保留图内英文、零件号与箭头。完整操作还需逐页查看本章PDF,展示图不是省略中间步骤的许可。图片:Joshua Vasquez / Machine Agency,CC BY 4.0;中文说明为整理改编,本站未实机验证。
[打开本章完整原版装配图PDF](https://github.com/machineagency/jubilee/blob/master/frame/assembly_instructions/wiring/duet3_mini/duet3_mini_frame_wiring.pdf)

### 线束、限位与导通验收
按合并线束图核对每个端子编号、线规、长度和方向;Duet板供货附件不能假定齐全。断电逐路检查,确认限位状态、温度传感器与电源极性正确。原采购线束写Duet3+3HC,下单及安装前必须确认Mini接口一致。
以下为原版图页,保留图内英文、零件号与箭头。完整操作还需逐页查看本章PDF,展示图不是省略中间步骤的许可。图片:Joshua Vasquez / Machine Agency,CC BY 4.0;中文说明为整理改编,本站未实机验证。
[打开本章完整原版装配图PDF](https://github.com/machineagency/jubilee/blob/master/frame/assembly_instructions/wiring/duet3_mini/duet3_mini_wiring_consolidated.pdf)

### 固件配置、低速调试与记录
使用software/duet_config_files/duet3_mini_with_3hc对应配置,核对所用RepRapFirmware版本;备份再写入。空载低速检查方向、限位、逐轴归零及三点调平。原默认文件含工具换入换出宏,必须按实际工具和停车位改坐标后才可运行。记录重复归零、锁放成功、干涉与失步情况,未装工具不声称完成多材料打印。
以下为原版图页,保留图内英文、零件号与箭头。完整操作还需逐页查看本章PDF,展示图不是省略中间步骤的许可。图片:Joshua Vasquez / Machine Agency,CC BY 4.0;中文说明为整理改编,本站未实机验证。
[打开本章完整原版装配图PDF](https://github.com/machineagency/jubilee/blob/master/frame/assembly_instructions/wiring/duet_panel_layouts.pdf)
